- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor er dimensjonsnøyaktighet så viktig for forminnsatser?
En støpt bilkobling avvises ved siste inspeksjon fordi pinnehullene er 0,08 mm utenfor midten. Kundens samlebånd kan ikke sette inn pinnene, og hele partiet på 20 000 deler kasseres. Grunnårsaken spores tilbake til forminnsatsen som danner pinnehullene. Innsatsen ble maskinert til en toleranse på ±0,05 mm i stedet for spesifisert ±0,01 mm. I seg selv er avviket lite - mindre enn tykkelsen til et menneskehår. Men i en form hoper toleranser seg opp. Innsatsen sitter i en lomme, lommen er maskinert til en plate, og platen er på linje med andre plater. Hver komponents avvik legger til den neste, og den kumulative feilen vises i den siste delen. Dette er grunnen til at dimensjonsnøyaktighet ikke er et kosmetisk krav for forminnsatser. Det er grunnlaget for delkvalitet, formpålitelighet og produksjonsøkonomi.
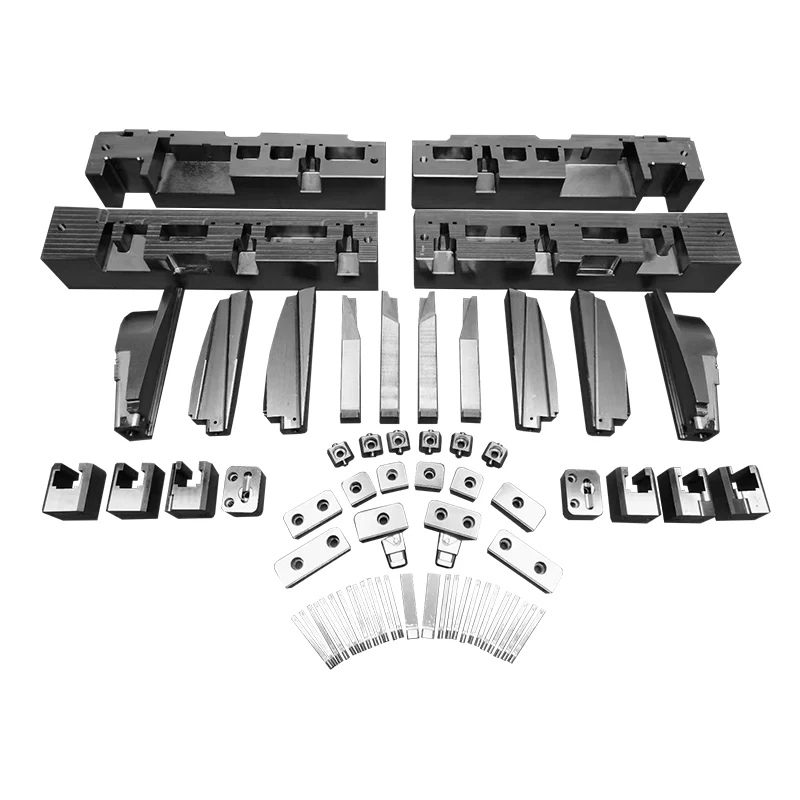
Denne veiledningen er skrevet for kjøpere som kjøper innNøyaktige formkomponenter og -innsatserfor sprøytestøpeformer, støpeformer og kompresjonsformer. Vi vil forklare hvorfor dimensjonsnøyaktighet betyr noe, hvordan toleransestabling påvirker delens kvalitet, de spesifikke toleransene som er kritiske for støpeinnsatser, konsekvensene av unøyaktige innsatser og kriteriene for å evaluere en leverandørs dimensjonsevne. Vi vil også gi detaljerte produktparametere fra fabrikken vår hos Moldburger Mold Industry Co., Ltd. Enten du spesifiserer kjernestifter, hulromsinnsatser, glideblokker eller sliteplater, vil denne veiledningen hjelpe deg med å forstå nøyaktighetskravene og velge en leverandør som kan oppfylle dem.
Innholdsfortegnelse
- 1. Hva betyr dimensjonsnøyaktighet for en forminnsats?
- 2. Hvordan påvirker toleransestabling den endelige delens kvalitet?
- 3. Hva skjer når forminnsatser er ute av toleranse?
- 4. Hvilke toleranser er mest kritiske for mugginnsatser?
- 5. Hvordan angir du dimensjonsnøyaktighet i en kjøpsordre?
- 6. Hvordan vurderer du en støpeinnsatsleverandørs nøyaktighetsevne?
- 7. Hva er nøkkelproduktparametrene fra fabrikken vår?
- 8. Ofte stilte spørsmål (FAQ)
- 9. Konklusjon
1. Hva betyr dimensjonsnøyaktighet for en forminnsats?
Dimensjonsnøyaktighet for en forminnsats betyr at hver funksjon av innsatsen - dens ytre dimensjoner, dens hulromsdetalj, dens pinnehull, dens monteringsflater og dens avstengningskanter - er produsert til den spesifiserte dimensjonen innenfor spesifisert toleranse. Det er ikke nok at innsatsen har tilnærmet riktig størrelse. I en form må innsatsen passe inn i lommen med riktig klaring, tette mot plastsmelten ved avstengningen, og justere med de andre formkomponentene slik at den siste delen oppfyller tegningen. Nøyaktigheten uttrykkes som en toleranse, for eksempel ±0,01 mm, som definerer det akseptable området for avvik fra den nominelle dimensjonen. Tabellen nedenfor oppsummerer de dimensjonale egenskapene til en forminnsats og deres nøyaktighetskrav.
| Trekk | Nøyaktighetskrav | Konsekvens av unøyaktighet |
| Utvendige dimensjoner | ±0,01 mm til ±0,02 mm | Dårlig passform i lommen, bevegelse under press |
| Hulromsdetalj | ±0,01 mm | Deldimensjon utenfor toleranse |
| Pinnehull | ±0,005 mm til ±0,01 mm | Pinnefeil, monteringsfeil |
| Avstengningskanter | ±0,005 mm | Blitsdannelse |
| Monteringsoverflater | Flathet 0,005 mm | Innlegg vuggende, ujevn belastning |
PåMoldburger Mold Industry Co., Ltd., vår fabrikk produserer nøyaktige moldkomponenter og -innsatser til toleransene som kreves av formdesignet. Vi bruker CNC-maskinering, EDM og presisjonssliping for å oppnå spesifisert nøyaktighet. Kvalitetskontrollteamet vårt verifiserer alle kritiske dimensjoner før innsatsen sendes. Vårt mål er å gi våre kunder innsatser som passer riktig, tetter pålitelig og produserer deler som oppfyller deres tegninger.
2. Hvordan påvirker toleransestabling den endelige delens kvalitet?
Toleransestabling er akkumulering av individuelle komponentavvik i en sammenstilling. I en form bestemmes den endelige deldimensjonen av hulromsinnsatsen, kjerneinnsatsen, formbasen, justeringssystemet og maskinen. Hver av disse komponentene har sin egen toleranse. Hvis toleransene ikke er nøye analysert, kan oppstablingen overskride toleransen til den siste delen. For eksempel, hvis hulromsinnsatsen har en toleranse på ±0,02 mm, formbasen har en toleranse på ±0,02 mm, og justeringssystemet har en toleranse på ±0,01 mm, er den potensielle oppstablingen ±0,05 mm. Hvis den endelige deltoleransen er ±0,05 mm, bruker stable-up hele toleransebudsjettet, og gir ingen margin for andre variabler som termisk ekspansjon eller maskinvariasjon. Tabellen nedenfor illustrerer en toleranse-stabelanalyse.
| Komponent | Toleranse | Kumulativ oppstapling |
| Hulromsinnsats | ±0,01 mm | ±0,01 mm |
| Kjerneinnsats | ±0,01 mm | ±0,02 mm |
| Muggbunnlomme | ±0,01 mm | ±0,03 mm |
| Justeringssystem | ±0,005 mm | ±0,035 mm |
| Siste deltoleranse | ±0,05 mm | Marg: ±0,015 mm |
På fabrikken vår samarbeider vi med kundene våre for å analysere toleransestablingen for formene deres. Vi kan gi toleranseanalyse og anbefale innsatstoleransene som sikrer at den siste delen oppfyller tegningen. Vårt mål er å hjelpe kundene våre med å unngå stablingsproblemer ved å spesifisere de riktige toleransene fra starten.
3. Hva skjer når forminnsatser er ute av toleranse?
Når forminnsatser er utenfor toleranse, kan konsekvensene bli alvorlige og kostbare. Den første konsekvensen er blitzdannelse. Hvis avstengningskantene på innsatsen ikke tetter ordentlig mot den sammenfallende overflaten, kan plast unnslippe inn i spalten, og skape blink på delen. Flash krever manuell fjerning, legger til arbeidskostnader og kan påvirke delens utseende og funksjon. Den andre konsekvensen er deldimensjonssvikt. Hvis hulromsdetaljen er utenfor toleranse, vil den støpte delen være utenfor toleranse, noe som fører til avvisning og skrot. Den tredje konsekvensen er muggskader. Hvis innsatsen ikke passer ordentlig i lommen, kan den bevege seg under injeksjonstrykk, noe som forårsaker slitasje på lommen og innsatsen. Den fjerde konsekvensen er redusert innsatslevetid. En innsats som er feiljustert eller dårlig støttet vil oppleve høyere stress og slites ut raskere. Tabellen nedenfor oppsummerer disse konsekvensene.
| Konsekvens | Forårsake | Påvirkning |
| Flash-formasjon | Avstengingskanter utenfor toleranse | Manuell fjerningskostnad, del utseende |
| Deldimensjonsfeil | Hulromsdetalj utenfor toleranse | Skrot, omarbeid, kundeavvisning |
| Muggskader | Dårlig passform i lommen | Lommeslitasje, innsatsbevegelse |
| Redusert innsatslevetid | Feilstilling, dårlig støtte | For tidlig slitasje, hyppig utskifting |
Hos Moldburger forstår fabrikken vår disse konsekvensene og designer produksjonsprosessene våre for å forhindre dem. Vi verifiserer alle kritiske dimensjoner og inspiserer hver innsats før forsendelse. Vårt mål er å gi våre kunder innsatser som passer riktig, tetter pålitelig og produserer deler som oppfyller deres tegninger.
4. Hvilke toleranser er mest kritiske for mugginnsatser?
Ikke alle toleranser er like kritiske. De mest kritiske toleransene er de som påvirker passformen til innsatsen i formen, forseglingen av avstengningen og dimensjonen til den siste delen. Tabellen nedenfor oppsummerer disse kritiske toleransene og deres typiske verdier.
| Toleransetype | Typisk verdi | Hvorfor det betyr noe |
| Utvendig dimensjon | ±0,01 mm | Passer i lommen, hindrer bevegelse |
| Hulromsdimensjon | ±0,01 mm | Siste deldimensjon |
| Pinnehullsposisjon | ±0,005 mm | Pinnejustering, montering |
| Avstengningsflathet | 0,005 mm | Flash forebygging |
| Overflatefinish | Ra 0,2 - 0,4 um | Del utseende, utgivelse |
På fabrikken vår fokuserer vi på disse kritiske toleransene i hver innsats vi produserer. Vi bruker presisjonsmaskinering og inspeksjonsutstyr for å oppnå og verifisere dem. Vårt mål er å gi våre kunder innsatser som oppfyller de mest krevende kravene.
5. Hvordan angir du dimensjonsnøyaktighet i en kjøpsordre?
Å spesifisere dimensjonsnøyaktighet i en innkjøpsordre krever mer enn å angi en enkelt toleranse. Det krever å definere de kritiske egenskapene, deres nominelle dimensjoner, deres toleranser, inspeksjonsmetoden og akseptkriteriene. Tabellen nedenfor gir en sjekkliste for spesifikasjoner.
| Spesifikasjonselement | Hva skal inkluderes | Eksempel |
| Kritiske egenskaper | List opp alle funksjoner som påvirker passform, tetning eller deldimensjon | Utvendige mål, hulrom, pinnehull |
| Nominelle dimensjoner | Oppgi den nominelle dimensjonen for hver funksjon | 50,00 mm |
| Toleranser | Angi toleransen for hver funksjon | ±0,01 mm |
| Inspeksjonsmetode | Spesifiser hvordan dimensjonen skal verifiseres | CMM, mikrometer, optisk komparator |
| Akseptkriterier | Definer akseptgrensene | Alle dimensjoner innenfor toleranse |
Hos Moldburger Mold Industry Co., Ltd. jobber fabrikken vår med kundene våre for å definere de kritiske egenskapene og toleransene for hver innsats. Vi gir inspeksjonsrapporter med hver forsendelse, som dokumenterer de faktiske dimensjonene og bekrefter at de oppfyller spesifikasjonen. Vårt mål er å gjøre det enkelt for våre kunder å verifisere nøyaktigheten til innsatsene de mottar.
6. Hvordan vurderer du en støpeinnsatsleverandørs nøyaktighetsevne?
Evaluering av en støpeinnsatsleverandørs nøyaktighetsevne krever fokus på utstyr, inspeksjon, prosesskontroll og erfaring. Leverandøren må ha maskineringsutstyr som er i stand til å oppnå de nødvendige toleransene, inkludert CNC-freser, EDM og presisjonsslipere. De må ha inspeksjonsutstyret for å verifisere dimensjonene, inkludert CMM, mikrometer og optiske komparatorer. De må ha prosesskontroller på plass for å sikre konsistens. Og de må ha erfaring med den type innsats du kjøper. Tabellen nedenfor oppsummerer evalueringskriteriene.
| Vurderingskriterium | Hva du skal se etter | Hvorfor det betyr noe |
| Maskineringsutstyr | CNC, EDM, presisjonssliping | Gjør det mulig å oppnå stramme toleranser |
| Inspeksjonsutstyr | CMM, mikrometer, optiske komparatorer | Verifiserer dimensjonene nøyaktig |
| Prosesskontroll | SPC, kalibrering, dokumentasjon | Sikrer konsistens på tvers av batcher |
| Erfaring | Referanser i lignende innsatstyper | Viser kapasitet og pålitelighet |
På fabrikken vår har vi maskineringsutstyr, inspeksjonsutstyr og prosesskontroller for å oppnå og verifisere de stramme toleransene som kreves for presise formkomponenter og -innsatser. Vi har produsert innsatser i over et tiår og har lang erfaring med et bredt spekter av innsatstyper. Vi inviterer deg til å vurdere oss i forhold til disse kriteriene og vurdere oss som din partner for støpeinnsatser.
7. Hva er nøkkelproduktparametrene fra fabrikken vår?
Tabellen nedenfor gir nøkkelproduktparametrene for våre presise formkomponenter og -innsatser. Disse innsatsene er egnet for sprøytestøpeformer, støpeformer og kompresjonsformer. Vår fabrikk kan også produsere tilpassede innsatser for å møte spesifikke krav.
| Parameter | Spesifikasjonsområde | Notater |
| Materiale | P20, H13, S7, 420SS, Bronse | Valgt for søknad |
| Hardhet | 28 - 58 HRC | Avhenger av materiale og varmebehandling |
| Dimensjonstoleranse | ±0,005 mm til ±0,02 mm | Avhenger av egenskapens kritikalitet |
| Overflatefinish | Ra 0,2 - 0,8 um | Polert for hulromsflater |
| Varmebehandling | Herding og temperering, nitrering | Valgt for slitestyrke |
| Undersøkelse | CMM, mikrometer, optisk komparator | Full dimensjonal rapport levert |
| MOQ | 1 stk | Omsettelig for store bestillinger |
| Ledetid | 2-4 uker | Avhenger av kompleksitet og mengde |
På vår fabrikk produserer vi våre presise formkomponenter og -innsatser for å oppfylle disse spesifikasjonene og mer. Vi kan tilpasse materialet, hardheten, toleransen og finishen for å passe dine spesifikke krav. Vårt kvalitetskontrollsystem inkluderer inspeksjon av råvarer, inspeksjon under prosess og sluttinspeksjon før forsendelse. Vårt mål er å gi våre kunder høykvalitets innsatser som oppfyller deres krav til dimensjonsnøyaktighet.
8. Ofte stilte spørsmål (FAQ)
Spørsmål 1: Hva er den typiske dimensjonstoleransen for en forminnsats?
Svar: Den typiske dimensjonstoleransen for en forminnsats avhenger av funksjonen og applikasjonen. For kritiske funksjoner som hulromsdimensjoner og pinnehullposisjoner er toleransen typisk ±0,005 mm til ±0,01 mm. For mindre kritiske funksjoner som ytre dimensjoner, kan toleransen være ±0,01 mm til ±0,02 mm. Den nøyaktige toleransen bør spesifiseres basert på delkravene og toleransestablingsanalysen.
Spørsmål 2: Hvordan påvirker toleransestabling den endelige deldimensjonen?
Svar: Toleransestabling er akkumulering av individuelle komponentavvik i en sammenstilling. I en form bestemmes den endelige deldimensjonen av hulromsinnsatsen, kjerneinnsatsen, formbasen og innrettingssystemet. Hver komponent har sin egen toleranse, og avvikene legges sammen. Hvis stablingen overskrider den endelige deltoleransen, vil delen være utenfor spesifikasjonen. Teamet vårt kan hjelpe deg med å analysere stablingen og spesifisere innsatstoleransene som gir tilstrekkelig margin.
Spørsmål 3: Hva skjer hvis en forminnsats er utenfor toleranse?
Svar: Hvis en forminnsats er utenfor toleranse, kan konsekvensene inkludere blitzdannelse ved avstengningen, deldimensjonsfeil, muggskader på grunn av dårlig passform og redusert innsatslevetid. Disse problemene fører til skrot, omarbeiding og økte vedlikeholdskostnader. Det er viktig å spesifisere riktig toleranse og verifisere den gjennom inspeksjon for å unngå disse konsekvensene.
Spørsmål 4: Hvordan verifiserer du dimensjonsnøyaktigheten til en forminnsats?
Svar: Dimensjonsnøyaktighet verifiseres ved hjelp av presisjonsmåleutstyr, inkludert CMM (koordinatmålemaskiner), mikrometre og optiske komparatorer. Inspeksjonen skal dekke alle kritiske trekk og skal dokumenteres i en rapport som følger med vedlegget. Fabrikken vår gir en fulldimensjonal rapport med hvert innsats vi sender.
Spørsmål 5: Kan en forminnsats omarbeides hvis den er utenfor toleranse?
Svar: I noen tilfeller kan en forminnsats omarbeides hvis den er utenfor toleranse. For eksempel, hvis en dimensjon er for stor, kan den maskineres ned til riktig størrelse. Hvis en dimensjon er for liten, kan det hende at innsatsen må kasseres eller sveises og bearbeides på nytt. Gjennomførbarheten av omarbeiding avhenger av den spesifikke funksjonen og mengden avvik. Teamet vårt kan gi råd om om bearbeiding er mulig eller om en ny innsats er nødvendig.
9. Konklusjon
Dimensjonsnøyaktighet er avgjørende for støpeinnsatser fordi den avgjør om innsatsen passer riktig, tetter pålitelig og produserer deler som oppfyller tegningene deres. Toleransestabling, flammedannelse, deldimensjonsfeil, muggskader og redusert innsatslevetid er alle konsekvenser av unøyaktige innsatser. Ved å spesifisere de kritiske toleransene, analysere stablingen og verifisere dimensjonene gjennom inspeksjon, kan kjøpere sikre at innsatsene de henter oppfyller kravene til støpeformene deres. Hos Moldburger Mold Industry Co., Ltd., produserer fabrikken vår nøyaktige moldkomponenter og -innsatser til de strengeste toleranser og gir fulldimensjonale rapporter med hver forsendelse. Vi samarbeider med kundene våre for å definere de kritiske funksjonene og toleransene for hver innsats.
Enten du kjøper kjernestifter, hulromsinnsatser, glideblokker eller slitasjeplater, inviterer vi deg til å kontakte oss for å diskutere dine behov. Vi kan levere prøver, inspeksjonsrapporter og skreddersydde løsninger. Vår forpliktelse til kvalitet og dimensjonsnøyaktighet har gjort oss til en pålitelig partner for formprodusenter over hele verden.
Kontakt Moldburger Mold Industry Co., Ltd. i dagfor å diskutere dine nøyaktige krav til støpekomponenter og -innsatser og oppdage hvordan vår dimensjonsnøyaktighet kan forbedre støpeformens ytelse.