- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvilken kritisk rolle spiller lysbilder i komplekse muggbevegelser?
Inne i en kompleks sprøyteform kan bevegelsen til et enkelt lysbilde avgjøre om en del er produsert feilfritt eller kassert. Tenk på en støpt bilkontakt med en sideunderskjæring. Hovedkjernen og hulrommet kan ikke bare åpne og lukke for å frigjøre delen; underskjæringen ville bli fanget. En glidemekanisme må bevege seg sideveis, og trekke inn sidekjernen før delen kastes ut. Hvis lysbildet beveger seg for tidlig, forvrenges delen. Hvis den beveger seg for sent, sprekker delen. Hvis det binder seg, blir formen skadet. Dette er den kritiske rollen til lysbilder i komplekse muggbevegelser. De er komponentene som muliggjør støping av geometrier som ellers ville vært umulige: underskjæringer, innvendige gjenger, sidehull og komplekse konturer. Et lysbilde er ikke et enkelt stykke stål; det er en presisjonsmekanisme som må fungere pålitelig i hundretusenvis av sykluser. Designet, materialene og produksjonspresisjonen til lysbildene og tilhørende komponenter bestemmer suksessen til formen.
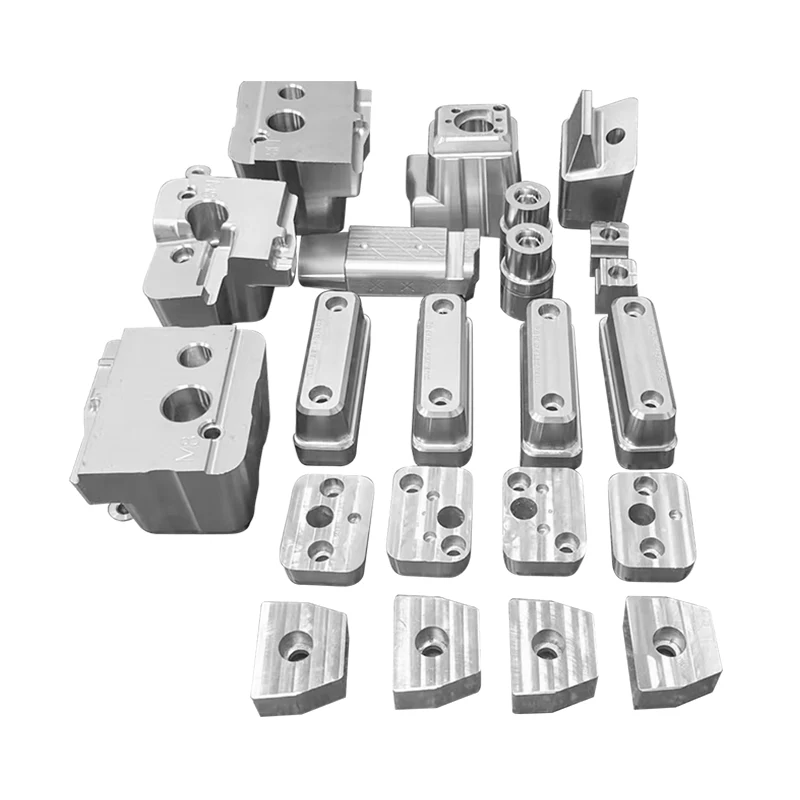
Betydningen av lysbilder i komplekse muggbevegelser kan ikke overvurderes. De er komponentene som forvandler en enkel åpen-og-lukk-form til et sofistikert produksjonssystem som er i stand til å produsere intrikate deler. De må tåle det høye trykket fra sprøytestøping, den termiske syklusen i prosessen og den mekaniske slitasjen ved gjentatt aktivering. De må være nøyaktig timet med åpning og lukking av formen. Og de må produseres til toleranser målt i mikron. Denne artikkelen vil undersøke den kritiske rollen til lysbilder i komplekse muggbevegelser. Vi vil dekke de ulike typene lysbilder, designprinsippene som sikrer pålitelig drift, materialene og produksjonsprosessene som bestemmer levetiden deres, og kvalitetskontrolltiltakene som sikrer presisjon. Vi vil også gi detaljerte spesifikasjoner for vårNøyaktige formkomponenter og -innsatserfra vår fabrikk hos Moldburger Mold Industry Co., Ltd.
Innholdsfortegnelse
- 1. Hva er en moldslide og hvorfor er det nødvendig?
- 2. Hva er de forskjellige typene lysbilder som brukes i komplekse former?
- 3. Hvordan aktiveres og tidsbestemmes glidebevegelse?
- 4. Hvilke materialer og behandlinger sikrer slitestyrke?
- 5. Hvilke designprinsipper forhindrer glidefeil?
- 6. Hvilke spesifikasjoner definerer høykvalitets formglass og -innsatser?
- 7. Vanlige spørsmål (FAQ)
- 8. Konklusjon
1. Hva er en moldslide og hvorfor er det nødvendig?
En formglide er en mekanisme som beveger en del av formhulrommet eller kjernen lateralt, vinkelrett på hovedåpnings- og lukkeretningen til formen. Hensikten med et lysbilde er å danne funksjoner som ville forhindre at delen kastes ut hvis formen bare åpnes langs hovedaksen. Disse funksjonene er kjent som underskjæringer. En underskjæring kan være et sidehull, en fordypning, en gjenge eller en hvilken som helst geometri som ikke er på linje med retningen til formens åpning. Uten et lysbilde ville disse funksjonene bli fanget, og delen kunne ikke fjernes uten å bli skadet. Sliden beveger seg ut av veien før delen kastes ut, slik at delen kan fjernes rent. Tabellen nedenfor oppsummerer hvilke typer funksjoner som krever lysbilder.
| Funksjonstype | Beskrivelse | Lysbildehandling kreves |
| Sidehull | Et hull vinkelrett på formens åpningsretning | Sideveis tilbaketrekking av en kjernestift |
| Ekstern underskjæring | En fordypning eller fremspring på siden av delen | Sidebevegelse av en hulromsblokk |
| Intern underskjæring | En fordypning eller fremspring på innsiden av delen | Sidebevegelse av en kjerneblokk |
| Tråd | Innvendige eller utvendige gjenger | Avskruing eller sideveis tilbaketrekking |
| Kompleks kontur | Geometri som ikke kan støpes med et enkelt rett trekk | Flerakset bevegelse |
PåMoldburger Mold Industry Co., Ltd., vår fabrikk spesialiserer seg på design og produksjon av presise moldkomponenter og -innsatser, inkludert lysbilder. Vi har lang erfaring med å produsere lysbilder for komplekse former som brukes i bilindustrien, medisinsk og forbrukerelektronikkindustrien. Vårt ingeniørteam jobber tett med formdesignere for å sikre at glidemekanismen er optimalisert for den spesifikke delens geometri og produksjonskrav.
2. Hva er de forskjellige typene lysbilder som brukes i komplekse former?
Det finnes flere typer lysbilder som brukes i komplekse former, hver egnet for forskjellige bruksområder og delgeometrier. De vanligste typene er kamstiftsliden, den hydrauliske sleiden, vinkelstiftsgliden og den mekaniske sleiden. Kampinneglideren er den vanligste typen. Den bruker en kamstift montert i formbasen for å aktivere gliden når formen åpnes. Kamtappen skyver sleiden sideveis når formplatene skilles. Den hydrauliske sleiden bruker en hydraulisk sylinder for å bevege sleiden uavhengig av formåpningen. Dette gir mer kompleks timing og større kraft. Vinkelstift-sliden bruker en vinklet tapp for å flytte sleiden når formen åpnes, på samme måte som kamstift-sliden, men med en annen geometri. Den mekaniske sleiden bruker en kobling eller en tannstangmekanisme for å flytte sleiden. Tabellen nedenfor sammenligner disse lysbildetypene.
| Lysbildetype | Aktiveringsmetode | Typisk hjerneslag | Force Capability | Typisk applikasjon |
| Cam Pin Slide | Kampinne i formbunnen | 10 - 50 mm | Moderat | Små til middels underskjæringer |
| Hydraulisk Slide | Hydraulisk sylinder | 20 - 200 mm | Høy | Store underskjæringer, kompleks timing |
| Vinkelpinneglide | Vinklet stift i formbunn | 10 - 40 mm | Moderat | Standard underskjæringer |
| Mekanisk Slide | Linkage eller tannstang | 5 - 100 mm | Variabel | Spesielle bruksområder |
På vår fabrikk produserer vi alle typer lysbilder og tilhørende komponenter, inkludert glideklosser, glideskinner, kampinner og sliteplater. Vi bruker materialer av høy kvalitet og presisjonsbearbeiding for å sikre at lysbildene våre fungerer jevnt og pålitelig. Vårt ingeniørteam kan anbefale den riktige lysbildetypen for din spesifikke applikasjon.
3. Hvordan aktiveres og tidsbestemmes glidebevegelse?
Aktiveringen og tidspunktet for glidebevegelse er avgjørende for suksessen til en kompleks form. Sliden må bevege seg på riktig tidspunkt i formsyklusen: etter at delen er avkjølt tilstrekkelig til å motstå deformasjon, men før delen kastes ut. Hvis lysbildet beveger seg for tidlig, kan delen bli forvrengt eller skadet. Hvis den beveger seg for sent, kan delen bli sprukket eller sleiden kan bli skadet. Timingen styres av kamtappens geometri eller programmeringen av det hydrauliske systemet. For en kamstiftsglide bestemmer lengden og vinkelen på kampinnen når sklien begynner å bevege seg og hvor langt den beveger seg. Kamtappen er typisk montert i den stasjonære halvdelen av formen, og den griper inn i sleiden når formen åpnes. Sleiden beveger seg sideveis når kampinnen skyver den. Tabellen nedenfor oppsummerer timinghensynene for glidebevegelse.
| Tidsfaktor | Beskrivelse | Innvirkning på delens kvalitet |
| Cam Pin Engasjement | Bestemmer når lysbildet begynner å bevege seg | For tidlig: del forvrengning; for sent: del sprekker |
| Kampinnevinkel | Bestemmer glideslag og hastighet | Påvirker syklustid og slitasje |
| Hydraulisk timing | Programmerbar forsinkelse og hastighet | Tillater optimalisering for komplekse deler |
| Skyv retur | Slide må tilbake før formen lukkes | Forhindrer muggskader |
| Forrigling | Sikkerhetsmekanisme for å forhindre for tidlig lukking | Beskytter mugg og skli |
Hos Moldburger Mold Industry Co., Ltd., bruker fabrikken vår avansert CAD- og simuleringsprogramvare for å designe og verifisere tidspunktet for glidebevegelse. Vi kan simulere hele formsyklusen for å sikre at lysbildet beveger seg på riktig tidspunkt og at det ikke er noen forstyrrelse med andre formkomponenter. Vår presisjonsproduksjon sikrer at kamtappene og glideblokkene er laget til de nøyaktige dimensjonene som kreves for riktig timing.
4. Hvilke materialer og behandlinger sikrer slitestyrke?
Holdbarheten til et lysbilde avhenger av materialene og behandlingene som brukes i konstruksjonen. Sleiden må tåle det høye trykket fra sprøytestøping, friksjonen ved gjentatte bevegelser og slitasjen av den slipende plastsmelten. De vanligste materialene for lysbilder og deres komponenter er herdet verktøystål, som P20, H13 og S7. Disse stålene tilbyr en kombinasjon av høy styrke, seighet og slitestyrke. Glideflatene er ofte belagt eller behandlet for å redusere friksjon og forlenge levetiden. Vanlige behandlinger inkluderer nitrering, forkromning og påføring av slitesterke belegg som titannitrid (TiN) eller diamantlignende karbon (DLC). Tabellen nedenfor oppsummerer materialene og behandlingene som brukes i lysbildene våre.
| Komponent | Materiale | Behandling | Fordel |
| Skyvblokk | P20, H13, S7 | Nitrering | Overflatehardhet, slitestyrke |
| Glideskinne | H13, S7 | Krombelegg | Lav friksjon, korrosjonsbestandighet |
| Cam Pin | H13, S7 | Nitrering, TiN-belegg | Slitestyrke, forlenget levetid |
| Slitasjeplate | Bronse, P20 | Grafittimpregnering | Selvsmørende, lav friksjon |
| Føringsbøssing | Bronse, stål | Oljeimpregnering | Glatt drift, redusert slitasje |
På fabrikken vår bruker vi kun materialer og behandlinger av høy kvalitet for våre presise moldkomponenter og -innsatser. Vi har utstyret og ekspertisen til å utføre nitrerings-, forkromnings- og malingsapplikasjoner internt. Vi tilbyr også en rekke standard og spesialtilpassede sliteplater og styreforinger som passer til forskjellige glidedesigner. Målet vårt er å tilby lysbilder som fungerer pålitelig i hele formens levetid.
5. Hvilke designprinsipper forhindrer glidefeil?
Utformingen av en glidemekanisme må ta hensyn til kreftene, bevegelsen og miljøet i sprøytestøpeprosessen. Flere designprinsipper er kritiske for å forhindre glidefeil. Den første er tilstrekkelig veiledning. Sklien må føres langs sin bane med presisjon. Dette oppnås typisk med styreskinner og sliteplater. Styreskinnene må være stive nok til å motstå sidekreftene på sleiden, og sliteplatene må gi en lavfriksjonsoverflate. Det andre prinsippet er riktig justering. Sliden må være på linje med formhulen og kjernen. Feiljustering kan forårsake binding, slitasje og skade på delen. Det tredje prinsippet er tilstrekkelig forhåndsbelastning. Sleiden må forhåndsbelastes mot styreskinnene for å eliminere slør. Dette sikrer at sleiden beveger seg jevnt og nøyaktig. Det fjerde prinsippet er beskyttelse mot forurensning. Skyvemekanismen må beskyttes mot plastikk, støv og rusk. Dette oppnås vanligvis med tetninger eller deksler. Tabellen nedenfor oppsummerer disse designprinsippene.
| Designprinsipp | Implementering | Fordel |
| Tilstrekkelig veiledning | Føringsskinner, sliteplater | Forhindrer sidebevegelse, sikrer nøyaktighet |
| Riktig justering | Presisjonsbearbeiding, pluggstifter | Forhindrer binding og slitasje |
| Tilstrekkelig forhåndsbelastning | Shims, justerbare sliteplater | Eliminerer lek, sikrer jevn bevegelse |
| Forurensningsbeskyttelse | Pakninger, deksler, vindusviskere | Forhindrer at rusk kommer inn i mekanismen |
| Smøring | Smøredeler, oljekanaler | Reduserer friksjon, forlenger levetiden |
Hos Moldburger Mold Industry Co., Ltd., følger fabrikken vår disse designprinsippene i produksjonen av våre lysbilder og innsatser. Vi bruker presisjonsbearbeiding for å sikre at alle komponenter passer sammen riktig. Vi bruker sliteplater og styreskinner av høy kvalitet for å gi jevn, nøyaktig bevegelse. Og vi inkorporerer tetninger og deksler for å beskytte mekanismen mot forurensning. Målet vårt er å tilby lysbilder som fungerer pålitelig i hele formens levetid.
6. Hvilke spesifikasjoner definerer høykvalitets formglass og -innsatser?
Nøkkelspesifikasjonene for formglass og -innsatser inkluderer materialet, hardheten, dimensjonstoleransen, overflatefinishen og belegget. Tabellen nedenfor gir et sammendrag av de typiske spesifikasjonene for våre presise formkomponenter og -innsatser.
| Spesifikasjon | Alternativer | Notater |
| Materialee | P20, H13, S7, 420SS, Bronse | Valgt basert på søknad |
| Hardhet | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Høyere hardhet for slitestyrke |
| Dimensjonstoleranse | +/- 0,005 mm | Presisjonssliping for passform |
| Overflatefinish | Ra 0,2 - 0,4 um | Glatt overflate for lav friksjon |
| Belegg | Nitrering, krom, TiN, DLC | Valgt ut fra slitasjekrav |
| Ledetid | 2-4 uker | Avhenger av kompleksitet og mengde |
På vår fabrikk produserer vi våre presise formkomponenter og -innsatser for å oppfylle disse spesifikasjonene og mer. Vi kan tilpasse materialet, hardheten og belegget for å passe dine spesifikke krav. Vårt kvalitetskontrollsystem inkluderer dimensjonal inspeksjon, hardhetstesting og overflatemåling for å sikre at hver komponent oppfyller våre høye standarder.
7. Vanlige spørsmål (FAQ)
Spørsmål 1: Hva er forskjellen mellom en lysbilde og en løfter i en form?
Svar: Et lysbilde beveger seg sideveis, vinkelrett på formåpningsretningen, for å danne underskjæringer på siden av delen. En løfter beveger seg i en vinkel, vanligvis for å danne underskjæringer på innsiden av delen eller for å hjelpe til med utstøting. Begge er mekanismer for å danne trekk som ikke kan støpes med et enkelt rett trekk, men de opererer i forskjellige retninger og brukes til forskjellige geometrier.
Spørsmål 2: Hvordan bestemmer jeg nødvendig slag for et lysbilde?
Svar: Den nødvendige slaglengden for en skli bestemmes av dybden på underskjæringen pluss en sikkerhetsmargin. Sleiden må trekkes tilbake langt nok til å fjerne underskjæringen helt før delen kastes ut. Som hovedregel bør slaget være minst 5-10 mm større enn underskjæringsdybden. Det nøyaktige slaget avhenger av delens geometri og formdesignet. Vårt ingeniørteam kan hjelpe deg med å beregne nødvendig slaglengde for din spesifikke applikasjon.
Spørsmål 3: Hva får et lysbilde til å gripe eller binde seg?
Svar: Et objektglass kan sette seg fast eller feste seg på grunn av flere årsaker: utilstrekkelig smøring, forurensning fra plastikk eller rusk, feiljustering av sleiden eller styreskinnene, utilstrekkelig forspenning eller slitasje på styreskinnene og sliteplatene. Regelmessig vedlikehold, inkludert rengjøring og smøring, kan forhindre de fleste problemer med å feste seg. Hvis et objektglass binder seg, bør det demonteres, inspiseres og repareres før videre bruk.
Spørsmål 4: Hvor ofte bør formglass vedlikeholdes?
Svar: Formglass bør inspiseres og vedlikeholdes med jevne mellomrom, avhengig av produksjonsvolumet og materialet som støpes. Som en generell retningslinje bør objektglass inspiseres etter hver 10 000-50 000 sykluser. Inspeksjonen bør omfatte kontroll av slitasje, verifisering av innretting og smøring av glideflatene. Forebyggende vedlikehold kan forlenge levetiden til sklien og forhindre uventet nedetid.
Spørsmål 5: Kan lysbilder ettermonteres i en eksisterende form?
Svar: I noen tilfeller kan lysbilder ettermonteres i en eksisterende form, men dette er en kompleks prosess som krever nøye prosjektering. Formen må ha tilstrekkelig plass til glidemekanismen, og formbunnen må modifiseres for å få plass til kamtappene eller hydrauliske sylindre. Ettermontering er ofte dyrere og mer tidkrevende enn å designe sleiden inn i formen fra begynnelsen. Vårt ingeniørteam kan vurdere formen din og gi råd om hvorvidt ettermontering er mulig.
8. Konklusjon
Slider spiller en kritisk rolle i komplekse formbevegelser ved å muliggjøre produksjon av deler med underskjæringer, sidehull, gjenger og andre funksjoner som ikke kan støpes med en enkel åpen-og-lukk-form. De er presisjonsmekanismer som må designes, produseres og vedlikeholdes til de høyeste standarder. Materialene, behandlingene og designprinsippene som brukes i konstruksjonen bestemmer deres pålitelighet og levetid. Hos Moldburger Mold Industry Co., Ltd., spesialiserer fabrikken vår i produksjon av presise moldkomponenter og -innsatser, inkludert lysbilder, glideblokker, kampinner og sliteplater. Vi har ekspertisen og utstyret til å produsere komponenter av høy kvalitet som oppfyller de mest krevende krav. Vårt ingeniørteam jobber tett med kundene våre for å sikre at hver komponent er optimalisert for deres spesifikke bruk.
Enten du designer en ny form eller vedlikeholder en eksisterende, inviterer vi deg til å kontakte oss for å diskutere dine behov. Vi kan gi prøver, tekniske data og designhjelp. Vår forpliktelse til kvalitet og kundetilfredshet har gjort oss til en pålitelig partner for støpeformere og støpere over hele verden.
Kontakt Moldburger Mold Industry Co., Ltd. i dagfor å diskutere dine presise formkomponenter og -innsatser, og oppdage hvordan lysbildene våre kan forbedre ytelsen og påliteligheten til de komplekse formene dine.