- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvilken moldbase og standard delkomponenter er essensielle for presisjonsprøytestøpeformer?
Presisjonssprøytestøping avhenger av mer enn hulrommet og kjernen. Formbasen gir det strukturelle rammeverket som holder støpesystemet sammen, mens standardkomponenter kontrollerer innretting, bevegelse, posisjonering og delutkast. Hvis disse elementene er dårlig tilpasset eller unøyaktig produsert, kan problemer som flash, ujevn slitasje, inkonsekvente deldimensjoner, vanskelig formåpning og for tidlig verktøysvikt oppstå. Velge rettMoldbase og standard delkomponenter er derfor et grunnleggende skritt i å bygge en pålitelig sprøytestøpeform.
En godt konstruert formsammenstilling kombinerer passende platematerialer, nøyaktig maskinering, pålitelige styresystemer, riktig valgte ejektorkomponenter og kompatibelt tilbehør. Den nødvendige konfigurasjonen varierer med formstørrelse, harpiksegenskaper, hulromslayout, injeksjonstrykk, produksjonsvolum og spesifikasjonene til sprøytestøpemaskinen.Moldburger Mold Industry Co., Ltd.leverer formbaser og presisjonsformkomponenter for industrielle applikasjoner, med publiserte spesifikasjoner som dekker P20 stål, 1.2311 stål, SUJ2 styrekomponenter og SKD61 ejektorstifter. Å forstå funksjonen og utvalgskriteriene til hver komponent hjelper formdesignere og innkjøpsteam å ta mer informerte beslutninger.
Innholdsfortegnelse
1. Hvilke muggbunnplater er avgjørende for en stabil sprøyteform?
2. Hvilke standardkomponenter kontrollerer justering, bevegelse og utkast?
3. Hvordan bør materialer, toleranser og produksjonskvalitet vurderes?
Hvilke muggbunnplater er essensielle for en stabil sprøyteform?
En formbase er den støttende strukturen som holder hulrommet, kjernen, styresystemet, utkastingsmekanismen og andre funksjonelle elementer i deres tiltenkte posisjoner. Under sprøytestøping utsettes sammenstillingen for klemkraft, injeksjonstrykk, gjentatt åpning og lukking og termiske endringer. Basen må opprettholde dimensjonsstabilitet under disse driftsforholdene. Selv når hulrommet og kjernen er maskinert nøyaktig, kan utilstrekkelig platestivhet eller dårlig innretting påvirke den endelige støpte delen.
Platearrangementet avhenger av formdesignet. En konvensjonell to-plate form inkluderer vanligvis en toppklemmeplate, hulromsplate, kjerneplate, støtteplate, avstandsblokker, ejektorplater og en bunnklemmeplate. Mer kompleks verktøy kan kreve ekstra plater eller innsatser for å imøtekomme glidere, løftere, varme løpere eller spesielle utkastarrangementer. Hver plate har en definert mekanisk rolle, og dens dimensjoner bør bestemmes av formoppsettet i stedet for kun valgt ut fra en nominell formstørrelse.
Hvilke plater utgjør hovedkonstruksjonen?
Følgende komponenter vurderes vanligvis når du spesifiserer en formbase:
- Topp klemplate:Kobler den stasjonære siden av formen til den faste platen til sprøytestøpemaskinen. Den gir monteringsflaten for den øvre formenheten og rommer innløpsbøssingen der det er nødvendig.
- Kavitetsplate:Støtter hulromsinnsatsen eller inneholder hulromsbearbeidingen direkte. Dens flathet, tykkelse og stivhet påvirker hvor konsekvent hulromssiden støttes under fastspenning.
- Kjerneplate:Holder kjerneinnsatsen eller kjernedannende funksjoner. Den må opprettholde det utformede forholdet til hulromsplaten gjennom gjentatte produksjonssykluser.
- Støtteplate:Forsterker kjernesiden og hjelper til med å motstå bøying under injeksjonstrykk. Den nødvendige tykkelsen og støttearrangementet avhenger av det projiserte området, hulromslayout og forventede støpebelastninger.
- Avstandsblokker:Opprett plassen som trengs for at ejektorenheten skal kunne bevege seg. Deres dimensjoner bestemmer tilgjengelig utkastslag og må tillate tilstrekkelig klaring for bevegelige deler.
- Ejektorholderplate og ejektorplate:Hold og kjør utkasterstiftene, hylsene og andre utkasterelementer. Bevegelsen deres skal forbli parallell og fri for forstyrrelser.
- Bunn klemplate:Kobler den bevegelige siden av formen til den bevegelige platen og gir nødvendig montering og støttegrensesnitt.
Disse platene fungerer som et sammenkoblet mekanisk system. For eksempel kan øke tykkelsen på en støtteplate forbedre motstanden mot avbøyning, men det påvirker også den totale formhøyden og tilgjengelig maskinplass. På samme måte kan endring av avstandsblokkens høyde påvirke utstøterslaget og tilgjengelig rom for returkomponenter. En designgjennomgang bør derfor vurdere den komplette stablen av plater, ikke behandle hver tallerken som en uavhengig kjøpsartikkel.
Hvilke material- og hardhetsspesifikasjoner er relevante?
Materialvalg bør gjenspeile de mekaniske kravene som stilles til hver plate. Den publiserte ProSeries-formbaserte informasjonen fra Moldburger Mould Industry Co., Ltd. identifiserer P20 forhåndsherdet stål og 1.2311 stål som basismaterialealternativer. Den oppførte hardheten er 28 til 32 HRC, med strekkfasthet på 965 til 1200 N/mm² og en minimum flytegrense på 800 N/mm². Disse verdiene gir en referanse for å evaluere den oppgitte ProSeries-konfigurasjonen, men kjøpere bør bekrefte materialsertifikatet og spesifikasjonen som gjelder for den eksakte bestillingen.
| Komponent | Publisert materiale | Publisert hardhet | Oppført overflatetilstand |
| Klemplater A og B | P20 / 1,2311 | 28 til 32 HRC | Slipt og polert |
| Støtteplate S | 1045 karbonstål | 18 til 22 HRC | Bakke |
| Ejektorhus C og D | P20 / 1,2311 | 28 til 32 HRC | Bakke |
| Føringssøyler og foringer | SUJ2 lagerstål | 58 til 62 HRC | Herdet og slipt |
| Utkasterstifter | SKD61 / H13 verktøystål | 48 til 52 HRC | Presisjonsjord |
For en generell støpeform velges P20 ofte fordi den tilbyr en praktisk balanse mellom bearbeidbarhet, polerbarhet og mekanisk ytelse. Verktøy med høyere spenning kan kreve en annen stålkvalitet eller et mer omfattende støttearrangement. Materialvalget bør også ta hensyn til støpeharpiksen. Glassfiberforsterket plast kan for eksempel øke slitasjen på formoverflater og bevegelige komponenter. Korrosive eller fuktfølsomme prosessmiljøer kan kreve korrosjonsbestandige materialer i utvalgte områder.
Hvordan skal dimensjonene til støpeformen tilpasses maskinen?
Fysisk kompatibilitet er like viktig som materialkvalitet. En formbase må passe innenfor maskinens stempeldimensjoner og stagavstand, mens lokaliseringsringen, monteringshullene, totalhøyden og utstøtergrensesnittet må samsvare med maskinspesifikasjonen. Formdesigneren må også vurdere tilgjengelig dagslys, maksimalt åpningsslag, minimum formtykkelse og maskinens klemkapasitet.
ProSeries publiserte størrelsesmatrise gir fem referansekonfigurasjoner. Figurene nedenfor beskriver de oppførte platedimensjonene og den totale høyden, ikke et universelt størrelsesområde for hver tilpassede formbase.
| Base størrelse | En platetykkelse | B platetykkelse | S platetykkelse | Total høyde |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Når vi gjennomgår et tilbud, bør ingeniørteamet vårt motta formtegning, maskinmodell, harpiksinformasjon, hulromsarrangement og forventet produksjonsvolum. Disse detaljene hjelper til med å fastslå om en standardkonfigurasjon er passende eller om platetykkelse, støtteposisjoner, kjøleoppsett eller monteringsdetaljer må endres. Moldburger Mold Industry Co., Ltd. tilbyr alternativer på støpeform for sprøytestøping, og kjøpere bør bekrefte den endelige tegningen og materialplanen før produksjonen starter.
Hvilke standardkomponenter kontrollerer justering, bevegelse og utstøting?
Standardkomponenter er ofte mindre enn hovedformplatene, men deres innflytelse på repeterbarheten er betydelig. De styrer åpnings- og lukkebevegelsen, holder formhalvdelene i det tiltenkte forholdet, frigjør det støpte produktet og beskytter bevegelige enheter mot uønsket forskyvning. En form kan ha en stiv base og nøyaktig maskinert hulrom mens den fortsatt produserer inkonsekvente deler hvis styre- eller utkastingskomponentene er feil spesifisert.
Valget av standardkomponenter bør begynne med bevegelses- og funksjonskravene til formen. En enkel støpeform med to plater kan bruke en konvensjonell styresøyle og bøssingsarrangement med utkasterstifter. En form med dype ribber, sylindriske trekk, underskjæringer eller delikate kosmetiske overflater kan trenge utkasterhylser, løftere, sliteplater eller ekstra styre- og låseelementer. Antallet og arrangementet av disse komponentene bør bestemmes under formdesign.
Hvorfor er styresøyler og styreforinger avgjørende?
Føringssøyler og føringsbøssinger kontrollerer den relative posisjonen til de bevegelige og stasjonære formhalvdelene under åpning og lukking. Deres formål er å lede sammenstillingen til riktig posisjon før hulrom og kjerne møtes. Nøyaktig veiledning bidrar til å redusere ujevn kontakt, beskytte skilleflatene og opprettholde repeterbar justering over mange støpesykluser.
Et typisk styresystem inkluderer herdede søyler installert på den ene siden av formen og matchende foringer installert på den andre. Passformen mellom de to komponentene må tillate jevn bevegelse og samtidig begrense overdreven sidespill. En klaring som er for stor kan tillate uønsket bevegelse og øke risikoen for feiljustering. En passform som er for stram kan forårsake friksjon, varmeutvikling, riper eller kramper, spesielt når smøringen er utilstrekkelig eller formen er utsatt for forurensning.
Den publiserte ProSeries-spesifikasjonen identifiserer SUJ2-lagerstål for styresøyler og foringer, med en hardhet på 58 til 62 HRC og en herdet og slipt finish. Dette er en meningsfull material- og hardhetsreferanse for den oppførte konfigurasjonen. Kjøpere bør imidlertid også sjekke den faktiske søylediameteren, arbeidslengden, bøssingslengden, passformsklasse, overflateruhet, smørearrangement og dimensjonstoleranser på komponenttegningen.
Styresystemer bør utformes rundt formens størrelse og vekt. Store former kan trenge ekstra styreelementer eller ekstra justeringsfunksjoner for å håndtere ujevn belastning. I støpeformer med sidebevegelser må designeren også sørge for at styresøyler, vinkelstifter, glidere og låseblokker ikke forstyrrer under åpningssekvensen. Føringssystemet bør inspiseres for slitasje og smøretilstand under planlagt vedlikehold av formen.
Hvordan påvirker utkasterstifter og -hylser delfrigjøring?
Ejeksjonssystemet fjerner den støpte komponenten fra kjernen etter avkjøling og åpning av formen. Ejektorstifter brukes ofte til å skyve mot egnede områder av delen, mens ejektorhylser er nyttige rundt sylindriske knaster eller kjernestifter der en omgivende kontaktflate er nødvendig. Valget avhenger av delens geometri, veggtykkelse, trekkvinkel, materialkrymping og plasseringen av akseptable utkastingsmerker.
Plassering av ejektorpinnen er en designbeslutning, ikke bare et spørsmål om å fordele pinnene jevnt. Kraften bør påføres områder som tåler utstøtingsbelastningen uten å etterlate synlige merker, forvrengning eller stressbleking. Tynne vegger og smale ribber kan kreve et annet utkastarrangement enn tykke strukturelle seksjoner. Hvis delen griper sterkt i kjernen, kan det hende at designeren må øke det effektive utkastingsområdet eller revidere utkastet og overflatefinishen i stedet for å stole på noen få tungt belastede pinner.
Ejektorstifter må være rette, riktig montert og tilstrekkelig støttet. For stor ustøttet lengde kan øke risikoen for bøyning. Feil pinnehøyde kan skape vitnemerker eller ujevn utløsning, mens dårlig justering kan føre til at pinnen gni mot hullet. Ejektorhylser krever tilsvarende oppmerksomhet til konsentrisitet og løpeklaring fordi de opererer rundt en kjernestift og kan bli utsatt for sidebelastninger under utstøting.
For den publiserte ProSeries-konfigurasjonen er det oppførte ejektorstiftmaterialet SKD61 H13 verktøystål, med en hardhet på 48 til 52 HRC og en presisjonsslipt finish. Denne spesifikasjonen bør behandles som en referanse for den angitte produktkonfigurasjonen i stedet for en antagelse om at hver utkasterpinne eller -hylse bruker samme kvalitet. Kjøpere bør bekrefte diameter, lengde, hodestil, spissgeometri, hardhet og eventuell spesiell belegg eller overflatebehandling som kreves for applikasjonen.
Hvilke andre komponenter fullfører formbevegelsessystemet?
Det kan være nødvendig med flere tilleggskomponenter for å oppnå pålitelig støpedrift. Bruken avhenger av formarkitekturen og typen støpt produkt.
- Returnåler:Hjelp til å returnere ejektorenheten til sin opprinnelige posisjon når formen lukkes. Deres lengde og kontaktarrangement må passe til utkasterplatens design.
- Fjærer:Gi returkraft eller kontrollert bevegelse i utvalgte mekanismer. Fjærvalg bør vurdere arbeidsbelastning, kompresjonsområde, utmattingslevetid, driftstemperatur og tilgjengelig installasjonsplass.
- Lokaliseringsring:Plasserer formen i forhold til injeksjonsmaskinens munnstykke og lokaliseringsåpning. Dens dimensjoner må samsvare med maskingrensesnittet og formens innløpsarrangement.
- Innløpsgjennomføring:Gir inngangsveien for smeltet plast fra maskindysen inn i formløpesystemet. Dyseradius, åpningsdimensjoner og setegeometri må være kompatible.
- Slitasjeplater:Beskytt glidende kontaktflater i områder som glidere og andre bevegelige formmekanismer. De kan erstattes når slitasjen når et uakseptabelt nivå, og hjelper til med å beskytte dyrere formstrukturer.
- Guide tilbehør:Kan inkludere ekstra føringer, stoppere og justeringskomponenter for spesifikke formoppsett. Den nøyaktige konfigurasjonen skal følge den godkjente formtegningen.
- Låser og grensekomponenter:Kontroller utvalgte stadier av formbevegelse eller gi posisjoneringsfunksjoner i design som krever dem.
- Pakninger og plugger:Støtt kjølekanal- og væskekretskrav der spesifisert av formdesignet. Deres material- og trykkklassifisering må være egnet for driftsforholdene.
Ikke hver form krever hver komponent i denne listen. For eksempel kan det hende at en grunnform ikke trenger løftere eller komplekse låseblokker, mens en form med sideunderskjæringer kan være avhengig av glidere, vinkelstifter og sliteplater for å fullføre bevegelsessekvensen. Komponentlisten skal genereres fra formmontasjetegningen og materiallisten, med hver del tildelt en tydelig funksjon og referansenummer.
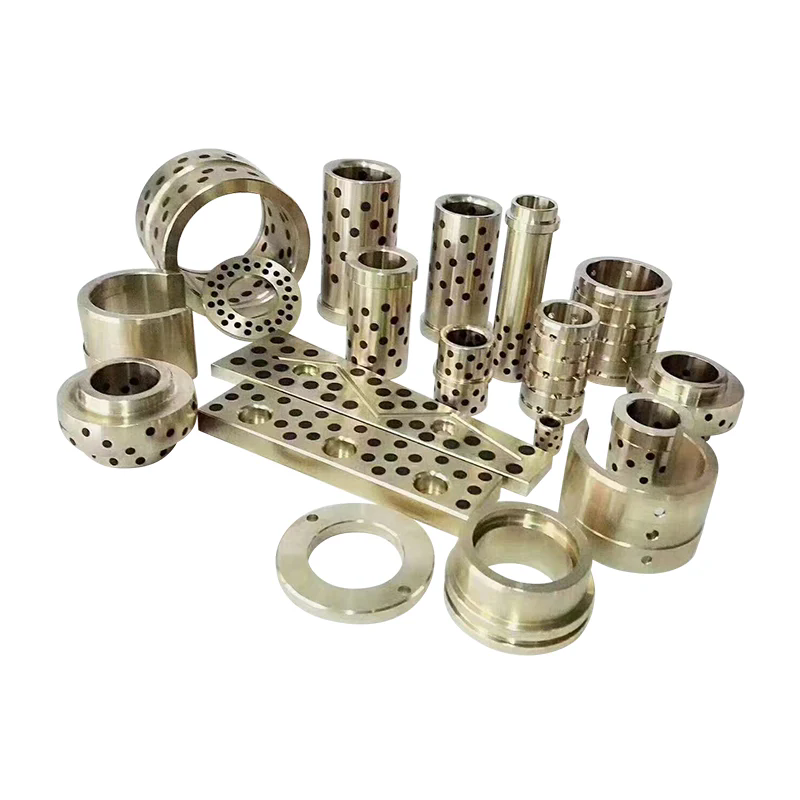
Moldburger Mold Industry Co., Ltd. lister styresøyler og sliteplater, guider og annet formtilbehør, og ejektorstifter og ejektorhylser blant sine formkomponentkategorier. Når du kjøper disse delene, bør kjøpsspesifikasjonen vår identifisere komponenttype, tegningsnummer, materiale, hardhet, dimensjoner, overflatebehandling og mengde. Dette reduserer tvetydighet mellom visuelt like komponenter som kan ha ulike funksjonskrav.
Hvordan bør materialer, toleranser og produksjonskvalitet vurderes?
Presisjon er ikke etablert av et materialnavn eller en maskinliste alene. Det er resultatet av et kontrollert forhold mellom designkrav, råmaterialetilstand, maskineringsprosesser, varmebehandling, sliping, montering og inspeksjon. En komponent kan oppfylle sine nominelle dimensjoner, men likevel yte dårlig hvis dens flathet, parallellitet, konsentrisitet, hardhet eller overflatefinish er uegnet for bruken. Kjøpere bør derfor vurdere produksjons- og inspeksjonskravene sammen med produktspesifikasjonen.
Hvordan skal stålkvaliteter tilpasses komponentfunksjoner?
Ulike formkomponenter opplever forskjellige former for mekanisk påkjenning og slitasje. En stor plate må gi strukturell støtte og opprettholde sin geometri. En ledesøyle opplever gjentatt glidende kontakt. En ejektorstift utsettes for trykkkraft, friksjon og gjentatt bevegelse. Å velge ett materiale for hver komponent vil ignorere disse forskjellige driftsforholdene.
Produktinformasjonen publisert av Moldburger Mold Industry Co., Ltd. identifiserer flere stålalternativer for støpeformbaserte applikasjoner, inkludert P20, 4140, H13, rustfritt stål og S7. De oppførte beskrivelsene assosierer P20 med generell formapplikasjoner og god bearbeidbarhet, 4140 med styrke og seighet, H13 med varmebestandighet, rustfritt stål med korrosjonsbestandighet og S7 med slagfasthet. Dette er utvalgsreferanser, ikke utskiftbare garantier. Riktig karakter avhenger av komponent, harpiks, prosesstemperatur, forventet slitasje og vedlikeholdskrav.
For eksempel kan P20 være egnet for mange universalplater, mens H13 ofte vurderes der høyere termiske krav eller spesifikke slitasjeforhold rettferdiggjør bruken. En rustfri karakter kan være aktuelt i applikasjoner hvor korrosjonsbestandighet er viktig, men nøyaktig karakter og varmebehandling trenger fortsatt bekreftelse. Kjøper bør også skille mellom platens grunnmateriale og materialene som brukes til innsatser, styreelementer, ejektorer og slitekomponenter.
Varmebehandling er en annen viktig faktor. Hardhet påvirker motstanden mot fordypninger og slitasje, men hardhet alene beskriver ikke seighet, dimensjonsstabilitet eller motstand mot sprekker. Hvis en komponent er herdet etter grovbearbeiding, bør produksjonsplanen ta hensyn til mulig forvrengning og behovet for ferdigsliping. For komponenter som krever tett tilpasning, bør inspeksjon finne sted etter de siste maskinerings- og varmebehandlingstrinnene, ikke bare før dem.
Hvilke dimensjonstoleranser fortjener størst oppmerksomhet?
Ikke alle dimensjoner på en formtegning har samme funksjonelle betydning. En plates totale lengde og bredde kan ha en relativt bred toleranse, mens styrehull, lokaliseringsfunksjoner, innsatslommer og skyvegrensesnitt kan kreve mye tettere kontroll. En nyttig inspeksjonsplan identifiserer de kritiske funksjonsdimensjonene og definerer hvordan de skal måles.
Typiske områder som krever oppmerksomhet inkluderer:
- Plateflathet og parallellitet:Påvirke hvordan formen lukkes og hvordan klembelastninger fordeles over sammenstillingen.
- Føringshullposisjon:Bestemmer forholdet mellom føringssystemet og hulroms- og kjerneplatene.
- Styresøylediameter og retthet:Påvirker løpepassform, friksjon og repeterbar justering.
- Innsatslommemål:Finn ut om hulrom og kjerneinnsatser kan lokaliseres og holdes på riktig måte.
- Ejektorhullsposisjon og diameter:Påvirke pinnebevegelser og risikoen for gnidning eller anfall.
- Skilleoverflatetilstand:Påvirker mugglukking og risiko for flammer forårsaket av dårlig kontakt eller skade.
- Monterings- og lokaliseringsfunksjoner:Må samsvare med injeksjonsmaskinen og godkjent formdesign.
ProSeries mold-base-siden viser CNC-bearbeiding for plater og komponenter og beskriver produksjonstilnærmingen som ment for å oppnå nøyaktig justering og passform. En separat side med spesifikasjoner for formfremstilling viser et standardstørrelsesområde fra 150 mm x 150 mm til 600 mm x 600 mm, en standard overflatefinish på Ra 0,4 mikrometer, og en toleranse på pluss eller minus 0,01 mm på kritiske dimensjoner. Disse tallene tilhører den publiserte spesifikasjonen og skal ikke automatisk brukes på hver formbasert serie eller individuell komponent.
En annen side med sprøytestøpeform viser et annet sett med standardstørrelser, informasjon om overflatefinish og modellserier. Fordi publiserte produktsider kan beskrive forskjellige konfigurasjoner, bør kjøpere be om én konsolidert tegning og spesifikasjonsark for den valgte modellen. Det endelige tilbudet bør angi hvilken toleranse som gjelder for hver kritiske dimensjon, hvordan overflateruhet måles, og om inspeksjonsprotokoller følger med bestillingen.
Hvilke produksjons- og inspeksjonsprosesser støtter repeterbarhet?
Maskineringsevne er kun relevant når den er koblet til dimensjonene og funksjonene som kreves av formdesignet. CNC-fresing og -boring brukes til å produsere plateprofiler, hull, lommer og monteringsfunksjoner. Presisjonssliping kan forbedre flathet, parallellitet og overflatetilstand. Wire EDM kan brukes til profiler eller funksjoner som er vanskelige å produsere ved konvensjonell kutting. Varmebehandling kan være nødvendig for å oppnå spesifisert hardhet, mens dimensjonal inspeksjon verifiserer om den ferdige delen er i samsvar med tegningen.
Bedriftsprofilen til Moldburger Mold Industry Co., Ltd. viser CNC-maskiner fra Makino, Dawei og FANUC, elektriske utladningsmaskiner fra Makino og Sodick, trege trådmatingsmaskiner, Okamoto-slipere, dreiebenker og Hexagon-koordinatmåleutstyr. Det rapporterer også et team på 30 designingeniører og mer enn 100 profesjonelle og tekniske personell. Disse publiserte ressursene indikerer utvalget av utstyr og personell beskrevet av selskapet, mens prosessen som brukes for en individuell bestilling bør bekreftes mot den faktiske produksjonsplanen.
En koordinatmålemaskin kan brukes til å inspisere geometriske egenskaper og sammenligne målte posisjoner med ingeniørtegningen. For enklere dimensjoner kan kalibrerte målere, mikrometer, boringsmålere, høydemålere og overflateruhetsinstrumenter være passende. Inspeksjonsmetoden bør velges i henhold til toleransen og geometrien som kontrolleres. Et måleresultat er bare meningsfullt når instrumentet har passende oppløsning, kalibreringsstatus og en definert måleprosedyre.
Kvalitetsdokumentasjon bør ideelt sett inkludere et materialsertifikat, hardhetsrapport der spesifisert, målinspeksjonsresultater for kritiske funksjoner og registreringer av eventuelle spesielle prosesser som kreves av tegningen. For gjentatte bestillinger hjelper det å beholde godkjente tegninger og inspeksjonskriterier å opprettholde konsistens mellom batch. Hvis en komponent er ment å erstatte en eksisterende del, bør kjøperen levere den originale tegningen eller en verifisert prøve og identifisere eventuelle endringer fra forrige revisjon.
Hvordan kan kjøpere redusere innkjøps- og monteringsrisiko?
Innkjøpsteam sammenligner ofte formkomponenter etter enhetspris og leveringstid. Disse faktorene har betydning, men de bør vurderes mot kompatibilitet, inspeksjonskrav og kostnadene ved produksjonsavbrudd. En rimelig styrekomponent som slites for tidlig kan føre til innrettingsproblemer, vedlikeholdsarbeid og kasserte støpte deler. En korrekt spesifisert komponent kan ha en høyere innkjøpspris, men gi bedre livssyklusverdi hvis den reduserer nedetid og utskiftningsfrekvens.
Før du legger inn en bestilling, bruk følgende tekniske vurderingspunkter:
- Bekreft formtype, platearrangement og maskingrensesnitt.
- Gi den siste godkjente formmontasjetegningen og komponenttegningene.
- Identifiser materialkvaliteter, hardhetskrav og varmebehandlingsforhold.
- Spesifiser kritiske dimensjoner, geometriske toleranser og overflateruhet.
- Bekreft om komponentene må følge DME, HASCO, FUTABA eller en annen nominert standard.
- Sjekk utskiftbarheten med eksisterende formdeler og de tiltenkte erstatningskomponentene.
- Bli enige om inspeksjonsdokumenter, emballasje, identifikasjon og sporbarhetskrav.
- Gjennomgå leveringsplanen i forhold til maskinering, varmebehandling, sliping og sluttkontroll.
Injeksjonsstøpegrunninformasjonen publisert av leverandøren refererer til DME-, HASCO- og FUTABA-kompatibilitet. Kjøpere bør fortsatt identifisere den spesifikke standardserien og dimensjonene som kreves. Uttrykket "internasjonal standard" er ikke tilstrekkelig i seg selv fordi forskjellige systemer kan bruke forskjellige dimensjoner, tilpasninger og komponentkonvensjoner. Våre tekniske kjøpsdokumenter bør spesifisere standarden, delenummeret og revisjonen der utskiftbarhet er nødvendig.
For tilpassede prosjekter kan Moldburger Mould Industry Co., Ltd. evalueres på sin evne til å gjennomgå tegninger, produsere den nødvendige plate- og komponentkonfigurasjonen og gi relevant kvalitetsinformasjon. Vår fabrikkkoordinering bør fokusere på å løse tekniske spørsmål før produksjon, spesielt der bestillingen inkluderer ikke-standardiserte dimensjoner eller erstatningskomponenter. En tydelig godkjenningsprosess bidrar til å forhindre unngåelige revisjoner etter at maskineringen har startet.
Konklusjon
En presisjonssprøyteform er avhengig av en stabil formbase og et koordinert sett med standardkomponenter. Klemplater, hulroms- og kjerneplater, støtteplater, avstandsblokker og ejektorhus gir det strukturelle fundamentet. Føringssøyler, bøssinger, utkasterstifter, hylser, returstifter, lokaliseringsringer, innløpsbøssinger og slitasjekomponenter støtter nøyaktig bevegelse og pålitelig delfrigjøring. Materialvalg, dimensjonskontroll, maskinkompatibilitet og inspeksjonsposter avgjør om disse komponentene fungerer sammen etter hensikten.
Moldburger Mold Industry Co., Ltd.tilbyr støpeformbaserte og standardkomponentløsninger støttet av publiserte materialspesifikasjoner, maskineringsressurser og inspeksjonsutstyr. Hvis du utvikler en ny sprøytestøpeform eller kjøper erstatningskomponenter, send vårt team dine tegninger, materialkrav, maskindetaljer og forventede produksjonsforhold. Be om en teknisk gjennomgang og tilbud for å identifisere en passende konfigurasjon for ditt verktøyprosjekt.
Ofte stilte spørsmål
Spørsmål: Hva er forskjellen mellom en formbase og standard formkomponenter?
A: En formbase er den strukturelle sammenstillingen av plater og støtteelementer som holder hulrommet, kjernen, styresystemet og utkastingsmekanismen. Standard formkomponenter er de funksjonelle delene som er installert i eller rundt denne sammenstillingen, slik som styresøyler, styrebøssinger, ejektorstifter, ejektorhylser, returstifter, lokaliseringsringer og innløpsbøssinger. Formbasen gir strukturell støtte, mens standardkomponenter kontrollerer justering, bevegelse, posisjonering og frigjøring av deler. Begge må spesifiseres sammen for å oppnå pålitelig formdrift.
Spørsmål: Hvilket stål brukes vanligvis til presisjonssprøytestøpebaser?
A: P20 og 1.2311 forhåndsherdet stål brukes ofte til generelle støpeplater fordi de tilbyr en praktisk kombinasjon av bearbeidbarhet og mekanisk ytelse. Andre karakterer kan velges i henhold til søknaden. For eksempel er 4140 assosiert med styrke og seighet, H13 med varmebestandighet, rustfritt stål med korrosjonsbestandighet og S7 med slagfasthet. Det endelige valget bør vurdere formstruktur, harpiks, driftstemperatur, slitasjeforhold, nødvendig hardhet og leverandørens materialdokumentasjon.
Spørsmål: Hvorfor er styresøyler og -gjennomføringer viktige for nøyaktighet i sprøytestøpeformen?
A: Føringssøyler og bøssinger kontrollerer den relative posisjonen til de to formhalvdelene når formen åpnes og lukkes. Korrekt tilpassede komponenter hjelper hulrommet og kjernen til å møtes i den tiltenkte posisjonen, reduserer uønsket bevegelse og beskytter skilleflatene. Deres diameter, retthet, passform, hardhet, overflatefinish og smørekrav påvirker alle ytelsen. For stor klaring kan bidra til feiljustering, mens en for stram passform kan forårsake friksjon, riper eller kramper under gjentatt operasjon.
Spørsmål: Hvordan bør ejektorstifter velges for en plastsprøyteform?
A: Ejektorstifter bør velges i henhold til den støpte delens geometri, veggtykkelse, materialkrymping, trekk og forventet utstøtingsmotstand. Deres kontaktposisjoner skal fordele frigjøringskraften uten å forårsake synlige merker eller delforvrengning. Pinnediameter, lengde, hodestil, spissgeometri, hardhet og passform innenfor ejektorplaten bør kontrolleres mot formtegningen. Ejektorhylser kan være mer egnet rundt sylindriske nasser eller kjernestifter der en omgivende kontaktflate er nødvendig.
Spørsmål: Hvilken informasjon bør kjøpere gi når de bestiller en tilpasset formbase?
A: Kjøpere bør oppgi siste tegning av formmontering, platedimensjoner, maskinmodell, stagavstand, platedetaljer, lokaliseringsring og monteringskrav, ejektorgrensesnitt, hulromsarrangement, harpikstype og forventede produksjonsforhold. Bestillingen bør også spesifisere materialkvaliteter, hardhet, kritiske toleranser, overflatefinish, gjeldende standarder og nødvendige inspeksjonsdokumenter. Å gi denne informasjonen før tilbud hjelper produsenten med å vurdere kompatibilitet, identifisere spesielle maskineringskrav og redusere risikoen for dimensjons- eller monteringsproblemer.