- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan påvirker ulike konfigurasjoner av formbase og standarddel montering av form?
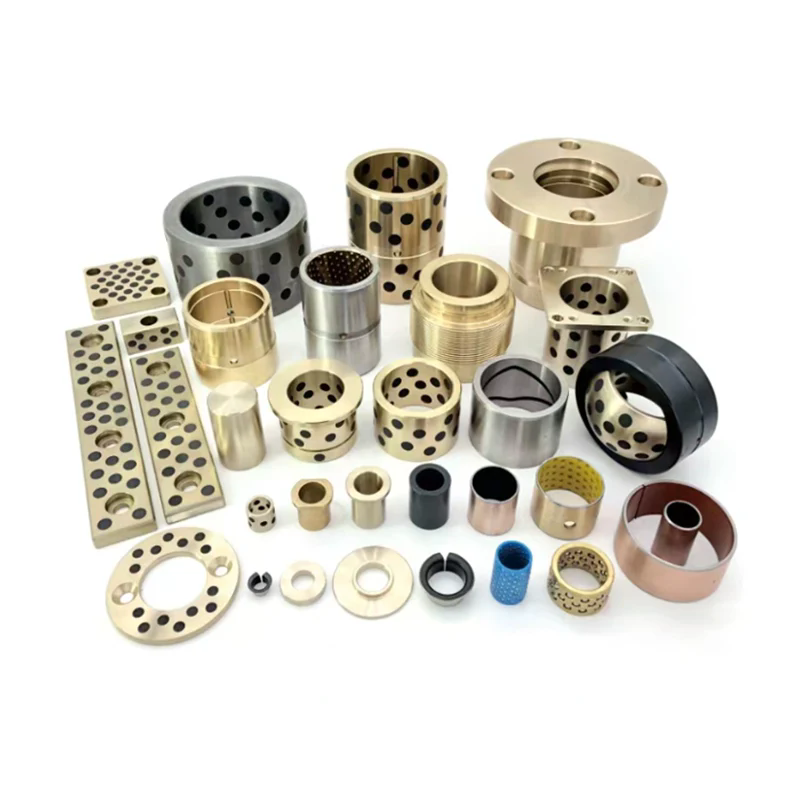
To støpeformer kan bruke samme hulromsdesign og samme støpeprosess, men den ene monteres på fire dager og den andre tar tre uker. Forskjellen er ofte ikke hulromsarbeidet. Det erMoldbase og standard delkonfigurasjon. Formbasen bestemmer platestabelen, styresøylens layout, ejektorsystemet, returmekanismen og monteringsgrensesnittet. Standarddelene bestemmer hvordan disse elementene kobles sammen, hvordan de justeres og hvor enkelt de kan skiftes ut. Når disse konfigurasjonene velges uten hensyn til montering, bruker formbyggeren tid på å omarbeide lommer, shimming av plater, innretting av ejektorplater og korrigering av upassende grensesnitt. Når de velges med montering i tankene, går formen sammen i en forutsigbar rekkefølge, justeringene er minimale, og vedlikeholdstilgangen er enkel.
Denne veiledningen er skrevet for innkjøpsteam som kjøper Moldbase og Standard Part-sett for formmontering. Den forklarer hvordan ulike konfigurasjoner påvirker monteringssekvensen, toleransestakken, justeringstiden og vedlikeholdstilgangen. Hver seksjon nærmer seg emnet fra en annen vinkel: beslutningene som formbasen tvinger fram, tiden som standard deltoleranser bruker, grensesnittene som skaper høyest risiko, måten materialer og platetykkelse påvirker justeringen, og spørsmålene kjøpere bør stille en leverandør før de legger inn en bestilling. Innholdet er ment å hjelpe kjøpere med å spesifisere konfigurasjoner som reduserer monteringsrisikoen i stedet for å overføre det til formbyggeren. Vår fabrikk hos Moldburger Mold Industry Co., Ltd. leverer Moldbase og Standard Part-sett for formmontering, og veiledningen nedenfor gjenspeiler monteringsproblemene vi ser i det arbeidet.
Innholdsfortegnelse
- 1. Hvilke avgjørelser gjør en Moldbase-konfigurasjon tvinge under montering?
- 2. Hvordan påvirker standard deltoleranser monteringstid og omarbeid?
- 3. Hvilke standard delgrensesnitt skaper den høyeste monteringsrisikoen?
- 4. Hvordan påvirker moldbase-materialer og platetykkelse innretting og stabilitet?
- 5. Hvordan bør kjøpere sammenligne moldbase- og standarddelleverandører for monteringsberedskap?
- 6. Konklusjon
- 7. Vanlige spørsmål (FAQ)
1. Hvilke avgjørelser gjør en Moldbase-konfigurasjon tvinge under montering?
En Mouldbase og Standard Part-konfigurasjon tvinger fram en sekvens av monteringsbeslutninger før den første platen plasseres på benken. Den mest grunnleggende avgjørelsen er formbasetypen: to-plater, tre-plater eller en ikke-standard stabel. En to-platers moldbase er den enkleste å montere fordi platestabelen er kort og styresøylens layout er direkte. En treplaters formbase legger til en løpeplate og et andre åpningsgrensesnitt, noe som betyr flere styresøyler, flere returfjærer og et mer komplekst tidsforhold mellom platene. En ikke-standard stabel kan romme et spesielt løpersystem eller en sidehandling, men det krever også tilpassede plater og tilpassede standard delgrensesnitt som øker monteringstiden.
Den andre avgjørelsen er platelayouten. A-platen, B-platen, ejektorplatene og støtteplatene må tilpasses hulrommet og ejektorsystemet. Hvis utkasterplateområdet er for lite for antall utkasterstifter, må pinnene flyttes eller utkasterplaten skiftes. Hvis avstanden mellom styresøylene er for smal for hulromslayouten, må formen designes på nytt. Tabellen nedenfor kartlegger hovedkonfigurasjonsvalgene for moldbase til deres monteringskonsekvenser.
| Konfigurasjonsvalg | Monteringskonsekvens | Anskaffelsesspørsmål |
| To-plate mot tre-plate | Tre-plate legger til løperplate og ekstra styregrensesnitt | Er løpesystemet bekreftet før moldbasen bestilles? |
| Standard versus ikke-standard stabel | Ikke-standard krever tilpassede plater og tilpassede deler passer | Er de tilpassede platene dimensjonert og toleransert? |
| Guide søyle layout | Bestemmer plateinnretting og monteringssekvens | Er oppsettet kompatibelt med hulroms- og ejektoroppsettet? |
| Ejektorplatestørrelse | Bestemmer antall utkasterstifter og plassering | Er ejektormønsteret definert før platen bestilles? |
| Returfjærarrangement | Bestemmer plateretur og sikkerhet | Er fjærlommer og forspenning spesifisert? |
| Monteringsgrensesnitt | Bestemmer passform med støpemaskinplaten | Er lokaliseringsringen og klemmespormønsteret bekreftet? |
Den tredje avgjørelsen er ejektorsystemet. Ejektorplaten, ejektorpinnene, returpinnene og fjærene må velges som et sett. Et ikke-tilpasset sett gir binding, ujevn utkasting eller for tidlig slitasje. Den fjerde avgjørelsen er vann- og luftkretsen. Plasseringen av vannledningene og luftledningene må planlegges før platene bores. En sen endring av kjøleoppsettet kan kreve utskifting av plate, noe som forsinker hele monteringen. Den femte avgjørelsen er løfte- og håndteringsordningen. En stor moldbase uten de riktige løftepunktene er vanskelig å montere sikkert og kan kreve riggingsforandringer som legger til tid.
Vårt ingeniørteam hos Moldburger Mold Industry Co., Ltd. jobber med kjøpere for å låse disse avgjørelsene før ordren om Moldbase og Standard Part frigis. Vi gjennomgår platelayouten, avstanden mellom styresøyler, ejektormønsteret og monteringsgrensesnittet mot hulromsdesignet og maskingrensesnittet. Målet er å forhindre situasjonen der moldbasen kommer og monteringsteamet oppdager at ejektorplaten ikke kan romme det nødvendige pinnemønsteret. En kort gjennomgang før bestillingen er rimeligere enn en plateutskifting etter bestillingen.
2. Hvordan påvirker standard deltoleranser monteringstid og omarbeid?
Standard deltoleranser påvirker monteringstiden fordi hvert grensesnitt mellom en standarddel og formbasen eller mellom to standarddeler krever en passform. En styresøyle som er litt overdimensjonert vil ikke komme inn i styrebøssingen uten kraft. En returpinne som er litt underdimensjonert vil ikke holde utkasterplaten i riktig posisjon. En utkasterpinne som er litt lang vil markere delen eller forhåndsspenne utkasterplaten. Monteringsteamet bruker tid på å måle, rømme, shimming eller bytte ut deler for å oppnå den nødvendige passformen. Tabellen nedenfor bryter ned monteringstiden som standard deltoleranser vanligvis bruker i en mellomstor form.
| Forsamlingsaktivitet | Typisk tid | Hovedårsak til forsinkelse | Konfigurasjonsspak |
| Styresøyle og bøssing passer | 2 til 6 timer | Feiljustering eller toleransemismatch | Spesifiser matchende sett og oppsett av styresøyle |
| Ejektorplatejustering | 3 til 8 timer | Returstifttilpasning og plateparallellitet | Spesifiser ejektorplatetykkelse og stifttilpasning |
| Lengdejustering av ejektorpinne | 2 til 6 timer | Pinnelengdevariasjon og platestabeltoleranse | Spesifiser pinnelengdetoleranse og slipetillegg |
| Fjærlomme og forspenning | 1 til 4 timer | Lommedybde og fjærfri lengde | Spesifiser fjærlommer og fjærkvalitet |
| Lokaliseringsring og innløpsgjennomføring | 1 til 3 timer | Konsentrisitet og maskingrensesnitt | Bekreft maskingrensesnitt før bestilling |
| Vann- og luftarmaturer | 2 til 5 timer | Gjengetilpasning og portplassering | Spesifiser portstandard og monteringstype |
Tidsfordelingen viser at de toleranserelaterte aktivitetene ikke er trivielle. I en mellomstor form kan de stå for 11 til 32 timers monteringstid. Hvis delene ikke stemmer overens, kan tiden dobles fordi teamet må demontere, måle, bestille erstatninger og montere på nytt. Anskaffelsesbeslutningen som reduserer denne tiden er ikke bare å kjøpe en strammere toleranse. Det er å kjøpe et matchet sett fra en leverandør som kontrollerer toleransen over hele enheten. En styresøyle som er innenfor toleranse, men ikke tilpasset foringen, er fortsatt et problem. Et matchet sett eliminerer misforholdet i grensesnittet.
Vår fabrikk klMoldburger Mold Industry Co., Ltd. leverer Moldbase- og Standard Part-sett med matchet styresøyle og bøssingspar, kontrollert ejektorplatetykkelse og dokumentert pinnelengdetoleranse. Vi leverer også monteringstegningen med forventet passform og justeringstillegg. Målet er å redusere prøve-og-feil-tiden som forsamlingsteamet ellers ville brukt på benken. Når delene ankommer matchet, blir monteringssekvensen en bekreftelsessekvens i stedet for en korrigeringssekvens.
For en kjøper er det praktiske trinnet å inkludere tilpasningskravene i innkjøpsordren. Oppgi styresøylen og bøsningens passform, utkasterplatens parallellitet, lengdetoleransen for utkasterstiften og målene på fjærlommen. En leverandør som kan bekrefte disse kravene skriftlig er en leverandør som forstår montering. En leverandør som bare oppgir katalognumrene er en leverandør som overlater monteringen til monteringsteamet.
3. Hvilke standard delgrensesnitt skaper den høyeste monteringsrisikoen?
Ikke alle standard delgrensesnitt har samme monteringsrisiko. Noen grensesnitt er tilgivende, og noen er utilgivende. De utilgivelige grensesnittene er de der en liten feil gir en stor konsekvens: grensesnittet mellom styresøylen og foringen, grensesnittet mellom utstøterplaten og returstiften, grensesnittet mellom innløpsbøsningen og lokaliseringsringen, og glide- og sliteplatens grensesnitt. Disse grensesnittene bestemmer justeringen, utkastet, maskintilpasningen og sidehandlingsfunksjonen. Tabellen nedenfor viser en risikomatrise for hovedgrensesnittene i en Moldbase og Standard Part-sammenstilling.
| Grensesnitt | Monteringsrisiko | Konsekvens av feil | Redusering |
| Føringssøyle og bøssing | Høy | Platefeiljustering, gnaging, muggskader | Matchet sett, kontrollert passform, riktig smøring |
| Ejektorplate og returstift | Høy | Ejektorplatebinding, ufullstendig retur | Kontrollert pinnetilpasning og plateparallellitet |
| Innløpsgjennomføring og lokaliseringsring | Middels til høy | Maskingrensesnitt feil, lekkasje | Bekreft maskingrensesnitt før bestilling |
| Skyv og sliteplate | Høy | Glidebinding, dårlig delkvalitet | Kontrollert sliteplatetykkelse og forspenning |
| Ejektorstift og hulromsinnsats | Medium | Pinnemerke, pinnebrudd | Pinnelengdetoleranse og hullpasning |
| Fjær og fjærlomme | Lav til middels | Fjærtretthet, retursvikt | Lommedybde og fjærgradskontroll |
Styresøylen og bøssingsgrensesnittet er den høyeste risikoen fordi den kontrollerer innrettingen av hele platestabelen. Hvis styresøylene ikke er parallelle eller foringene ikke er konsentriske, vil platene binde seg. Monteringsteamet vil forsøke å rette opp problemet ved å rømme foringene eller skjære platene, men disse korreksjonene løser kanskje ikke årsaken. Den riktige avbøtningen er å spesifisere en tilpasset styresøyle og bøssingsett og å bekrefte styresøylens layout mot platestabelen. Utstøterplaten og returpinnegrensesnittet er den nest høyeste risikoen fordi den kontrollerer utkasterplatens bevegelse. En returstift som er for stram vil binde platen, og en returstift som er for løs vil la platen vippe. Begrensningen er å spesifisere stiftpasningen og platens parallellitet sammen.
Vår fabrikk hos Moldburger Mold Industry Co., Ltd. behandler disse høyrisiko-grensesnittene som kontrollerte egenskaper i vår Moldbase- og standarddelforsyning. Vi leverer tilpasningsdataene, parallellitetsdataene og grensesnitttegningene med forsendelsen. Vi gjennomgår også maskingrensesnittet med kjøper før bestillingen frigis. Målet er å gjøre grensesnittene med høy risiko verifiserbare ved montering i stedet for å kunne oppdages ved utprøving.
For en kjøper er risikomatrisen et verktøy for å prioritere innkjøpsordrekravene. Høyrisikogrensesnittene bør ha eksplisitte krav til tilpasning og toleranse i bestillingen. Grensesnittene med middels risiko bør ha inspeksjonsdata. Grensesnittene med lav risiko kan dekkes av leverandørens standardkvalitetssystem. Denne trinnvise tilnærmingen fokuserer innkjøpsinnsatsen der den har størst effekt på monteringen.
4. Hvordan påvirker moldbase-materialer og platetykkelse innretting og stabilitet?
Moldbase-materialer og platetykkelse påvirker innretting og stabilitet fordi de bestemmer hvordan platestabelen oppfører seg under belastning og temperatur. En tynn plate avleder mer enn en tykk plate under samme klemkraft. Et materiale med høy termisk ekspansjonskoeffisient endrer dimensjon mer enn et materiale med lav koeffisient. Et materiale med lav hardhet slites raskere ved styresøylen og bøssingens grensesnitt. Disse effektene akkumuleres gjennom stabelen og vises som innrettingsfeil i hulrommet. Tabellen nedenfor sammenligner de vanlige moldbase-materialene og deres effekt på montering.
| Materiale | Typisk platetykkelse | Justering og stabilitetseffekt | Monteringshensyn |
| P20 forherdet stål | 25 til 80 mm | God stabilitet, moderat slitestyrke | Standardvalg for generelle former |
| 718H forherdet stål | 30 til 100 mm | Bedre poleringsevne og stabilitet | Egnet for store former |
| S50C karbonstål | 20 til 60 mm | Lavere hardhet, høyere slitasje ved styregrensesnittet | Bruk for lavvolumsformer |
| Aluminiumslegering | 20 til 50 mm | Høy termisk ekspansjon, lavere stivhet | Brukes til prototype eller lavvolumsformer |
Platetykkelsen er ikke bare et styrkeproblem. Det er et problem med toleransestabel. Den totale stabelhøyden bestemmer stengehøyden på formen og tilpasningen til maskinen. Hvis A-platen eller B-platen er tykkere enn standarden, må utkasterplaten og bakplaten justeres for å opprettholde stabelhøyden. Hvis utkasterplaten er tynnere enn standard, må lengden på utkasterstiften justeres. Disse justeringene er ikke vanskelige, men de legger til monteringstid og de introduserer muligheter for feil. En formbasekonfigurasjon som bruker standard platetykkelse reduserer justeringsbyrden.
Materialevalget påvirker også den termiske oppførselen. I en form som går ved forhøyet temperatur, utvider platestabelen seg. Hvis styresøylene og foringene er laget av materialer med forskjellige ekspansjonskoeffisienter, endres passformen med temperaturen. En passform som er riktig ved romtemperatur kan bli for stram eller for løs ved driftstemperatur. Monteringsteamet må ta hensyn til denne effekten ved valg av styresøyle og gjennomføringsklaring. Vårt ingeniørteam hos Moldburger vurderer driftstemperaturen og materialkombinasjonen når vi leverer et Moldbase og Standard Part-sett. Vi gir råd om styresøyleklaringen og platematerialet som vil opprettholde innretting ved driftstemperatur.
For en kjøper bør material- og tykkelsesspesifikasjonen være knyttet til formens driftsforhold. En standard P20 moldbase er tilstrekkelig for mange romtemperaturformer. En høytemperaturform eller en stor form kan kreve et annet materiale og en annen platetykkelse. Leverandøren bør kunne forklare hvorfor den foreslåtte konfigurasjonen er egnet for applikasjonen, ikke bare tilby en katalogstandard.
5. Hvordan bør kjøpere sammenligne moldbase- og standarddelleverandører for monteringsberedskap?
Kjøpere bør sammenligne leverandører for monteringsberedskap ved å vurdere leverandørens evne til å levere et matchet, dokumentert og monteringsklart sett i stedet for en samling katalogdeler. Evalueringen bør dekke leverandørens tekniske støtte, toleransekontrollen, dokumentasjonen og leveringssikkerheten. Tabellen nedenfor gir et rammeverk for sammenligning av leverandører.
| Evalueringsområde | Hva du skal spørre om | Sterk leverandørrespons | Svak leverandørrespons |
| Teknisk støtte | Kan du gjennomgå plateoppsettet og ejektormønsteret før du bestiller? | Gir en gjennomgang og en oppmerket tegning | Oppgir kun katalognummer |
| Toleransekontroll | Hva er toleransene for styresøylen og ejektorplaten? | Gir samsvarende sett data og inspeksjonsgrenser | Refererer til generell katalogtoleranse |
| Dokumentasjon | Hvilke monteringstegninger og tilpasningsdata er inkludert? | Gir montasjetegning og monteringsbord | Gir kun pakkeliste |
| Grensesnittbekreftelse | Hvordan bekrefter du maskingrensesnittet? | Ber om maskinplatedata og bekrefter | Forutsetter standard grensesnitt |
| Leveringssikkerhet | Hva er ledetiden for et komplett sett? | Gir en tidsplan med tallerken og deler tilgjengelig | Sitater kun formbasen, ikke standarddelene |
Den sterkeste leverandørresponsen er en som inkluderer en teknisk gjennomgang før bestillingen. En gjennomgang av plateoppsettet mot utkastermønsteret, avstanden mellom styresøylene mot hulrommet og maskingrensesnittet mot lokaliseringsringen er en liten innsats som forhindrer store monteringsproblemer. En leverandør som tilbyr denne anmeldelsen er en leverandør som forstår monteringsprosessen. En leverandør som kun oppgir katalognummer er en leverandør som selger deler, ikke monteringsberedskap.
Fabrikken vår hos Moldburger Mold Industry Co., Ltd. gir denne tekniske vurderingen som en del av vår Moldbase- og standarddelforsyning. Vi gjennomgår tegningen, bekrefter grensesnittet og gir monteringstegningen med tilpasningsdataene. Vi bekrefter også tilgjengeligheten av standarddelene med moldbasen slik at det komplette settet kommer sammen. Målet er å gi kjøperen et sett som er klart til å monteres, ikke et sett som krever en ny bestilling for å fullføre bygget. Hvis du sammenligner leverandører for et formmonteringsprosjekt, kontakt teamet vårt for å diskutere monteringsberedskapen til din Moldbase- og Standard Part-konfigurasjon.
6. Konklusjon
Ulike konfigurasjoner av moldbase og standard del påvirker formmontering gjennom platestabelbeslutningene, toleransen ved standard delgrensesnitt, risikonivået for høylastgrensesnittene og material- og tykkelsesvalgene som bestemmer innretting og stabilitet. En konfigurasjon som velges med montering i tankene reduserer tiden brukt på montering, shimming og etterarbeid. En konfigurasjon som velges uten det hensynet overfører monteringsrisikoen til formbyggeren. For innkjøpsteam er nøkkelen å spesifisere konfigurasjonen mot monteringssekvensen, å kreve matchede sett og tilpasningsdata, og å velge en leverandør som vurderer grensesnittene før bestillingen frigis. Fabrikken vår hos Moldburger Mold Industry Co., Ltd. forsyner Moldbase- og Standard Part-sett med teknisk gjennomgang, avstemte toleranser og monteringsdokumentasjon. Hvis du planlegger et støpemonteringsprosjekt, kontakt teamet vårt for å gjennomgå konfigurasjonen din før bestillingen legges inn.
7. Vanlige spørsmål (FAQ)
Spørsmål 1: Hvordan påvirker valget mellom en to-plate og en tre-plate moldbase monteringstiden?
Svar: En treplaters formbase legger til en løpeplate og et andre styregrensesnitt, som øker antallet plater som skal justeres og antall standarddeler som skal passe. Monteringstiden er vanligvis lengre enn en to-platers formbase fordi tilleggsplaten må være på linje med styresøylene og retursystemet. Valget bør gjøres før moldbasen bestilles, basert på kravet til løpesystemet.
Spørsmål 2: Hvorfor er standard deltoleranser viktigere enn moldbase platetoleranser i noen sammenstillinger?
Svar: Standarddelene danner grensesnittene som kontrollerer bevegelse og justering. En styresøyle som ikke passer med bøssingen, eller en returstift som ikke passer til utkasterplaten, vil forårsake binding selv om platene er innenfor toleranse. Standard deltoleranser er derfor kritiske for monteringstilpasningen, og de bør spesifiseres som matchede sett i stedet for som individuelle katalogartikler.
Spørsmål 3: Hva er grensesnittet med høyest risiko i en moldbase og standard delmontering?
Svar: Styresøylen og bøssinggrensesnittet er grensesnittet med høyest risiko fordi det kontrollerer innrettingen av hele platestabelen. Hvis pilarene ikke er parallelle eller foringene ikke er konsentriske, vil platene binde seg. Den nest høyeste risikoen er utstøterplaten og returpinnegrensesnittet, som kontrollerer utkasterplatens bevegelse. Begge grensesnittene bør ha eksplisitte tilpasningskrav i innkjøpsordren.
Spørsmål 4: Hvordan påvirker platetykkelsen formen?
Svar: Platetykkelsen påvirker den totale stabelhøyden, stengehøyden på formen og tilpasningen til maskinen. Hvis en plate er tykkere eller tynnere enn standarden, må de tilstøtende platene og lengden på ejektorpinnen justeres for å opprettholde stabelhøyden og ejektorfunksjonen. En konfigurasjon som bruker standard platetykkelse reduserer justeringsbyrden under montering.
Spørsmål 5: Hvilken dokumentasjon bør en leverandør levere med et Moldbase og Standard Part sett?
Svar: Leverandøren bør gi monteringstegningen med platestabelen, styresøylens layout, ejektormønsteret, maskingrensesnittet og tilpasningsdataene for høyrisikogrensesnittene. Dokumentasjonen bør også inneholde inspeksjonsdata for den tilpassede styresøylen og bøssingsettet og utkasterplatens parallellitet. Denne dokumentasjonen lar monteringsteamet verifisere passformen i stedet for å oppdage det under monteringen.
Kontakt Moldburger Mold Industry Co., Ltd. i dagfor å diskutere din Moldbase- og Standard Part-konfigurasjon og for å be om en gjennomgang av monteringsberedskap før neste formbygging.